


A tűzihorganyzás az egyik leggazdaságosabb karbantartást nem igénylő – korrózióvédelmi rendszer, és mint minden más gyártási folyamat, a tűzihorganyzott acél esetében is meg kell vizsgálni a készterméket, hogy megbizonyosodjon a vonatkozó szabványoknak és előírásoknak való megfelelésről. Az ellenőrzési folyamat megköveteli a specifikációs követelmények és a megfelelőség mérési technikák világos megértését a pontos értékelés érdekében. A tűzihorganyzott (HDG) termék legfontosabb jellemzője a tartósság, amely több évtizedes karbantartásmentes teljesítményt biztosít. Bármilyen környezetben a HDG acél első karbantartásáig eltelt idő egyenesen arányos a cinkbevonat vastagságával.
A bevonat vastagsága fontos követelmény a tűzihorganyzás, mint korrózióvédelmi rendszer specifikációjában és hatékonyságában. A bevonat vastagságának mérése azonban csak egy a sok specifikációs követelmény közül az ellenőrzési folyamatban. A tűzihorganyzott acél ellenőrzése egyszerű és gyors, és a tűzihorganyzott bevonat két jellemzője a bevonat vastagsága és a bevonat megjelenése. Számos egyszerű fizikai és laboratóriumi vizsgálat végezhető a vastagság, az egyenletesség, a tapadás és a megjelenés meghatározására. A termékek galvanizálása az ASTM, a Nemzetközi Szabványügyi Szervezet (ISO), a Kanadai Szabványügyi Szövetség (CSA) és az Amerikai Állami Autópálya- és Közlekedési Hivatalosok Szövetsége (AASHTO) régóta kialakult, elfogadott és jóváhagyott szabványai szerint történik. Ezek a szabványok a horganyzott termékek különböző kategóriáihoz szükséges minimális bevonatvastagságtól kezdve a folyamatban használt cink fém összetételéig mindenre kiterjednek. A vizsgálati módszerekkel és az eredmények értelmezésével az American Galvanizers Association (AGA) által kiadott The Inspection of Products Hot-Dip Galvanized after Fabrication című kiadvány foglalkozik.
Számos különböző vizsgálat végezhető a tűzihorganyzott acélon. Ezeknek az ellenőrzéseknek a többsége közvetlenül a bevonat felhordása és környezeti hőmérsékletre hűtése után történik, mielőtt elhagyná a horganyzó létesítményt, hogy megbizonyosodjon arról, hogy a specifikáció követelményei teljesülnek. Ha azonban a tűzihorganyzott acélt felállítják, és a helyére került, gyakoriak a folyamatos helyszíni ellenőrzések. Mint mindannyian tudják, a tűzihorganyzott acél vizsgálatánál a legtöbbet vizsgált elem a bevonat vastagsága. A specifikációk minimális horganyzási követelményeket tartalmaznak adott anyagosztályokhoz és mért acélvastagsághoz. A bevonat mennyisége vastagsággal vagy felületenkénti tömeggel határozható meg. A specifikációk táblázatokat tartalmaznak, amelyek az acél alkatrész típusától és a mért acélvastagságtól függően felületenkénti vastagságra vagy tömegre vonatkozó speciális követelményeket tartalmaznak. A tűzihorganyzott acél bevonatvastagságának mérésére két különböző módszert alkalmaznak; mágneses vastagságmérő és optikai mikroszkóp. A mágneses vastagságmérő használata roncsolásmentes, egyszerű módszer a bevonat vastagságának mérésére. Három különböző típusú mágneses vastagságmérő létezik, az alábbiak szerint:
√ Ceruzamérő, zsebméretű, ceruzaszerű tartályba zárt, rugós mágnest tartalmaz. Pontossága az ellenőrök szakértelmétől függ, ezért a mérést többször kell elvégezni.
√Banánmérő, bármilyen helyzetben meg tudja mérni a bevonat vastagságát, újrakalibrálás vagy gravitációs beavatkozás nélkül.
√Az elektronikus vagy digitális vastagságmérő a legpontosabb és legkönnyebben használható, emellett adatokat tárolhat és átlagoló számításokat is végezhet.
A horganyzás minőségének objektív megítéléséhez a felület állapota ugyanolyan fontos, mint a horganyzás vastagsága. A tűzihorganyzott bevonat felületének vizsgálatakor sokféle felületi állapot figyelhető meg. Számos tényező befolyásolhatja a horganyzott bevonat felületét – ezek közül néhányat a horganyzó szabályozhat, míg másokat nem. A kivitelezés specifikációja, hogy a bevonatnak simának, egyenletesnek és folytonosnak kell lennie. Számos szubjektív értelmezés létezik arra vonatkozóan, hogy ez mit jelent; azonban annak kulcsa, hogy a felületi feltételek elfogadhatóak-e vagy sem, a hosszú távú korróziós teljesítményre gyakorolt hatásától függ. Ha a felület állapota nem csökkenti a darab hosszú távú korrózióállóságát, akkor ez elfogadható. Másrészt, ha az állapot veszélyezteti a bevonat élettartamát, az elutasításra ad okot. Ha egy tűzihorganyzott acél alkatrészt a ridegedéstől eltérő okból elutasítanak, az alkatrész javítható és/vagy újra galvanizálható, és újra beküldhető ellenőrzésre. Ha a terület nem felel meg a javítási követelményeknek, az alkatrész lecsupaszítható és újragalvanizálható, majd ismét ellenőrizhető. Fontos megjegyezni, hogy a horganyzás nem változtatja meg az acél mechanikai tulajdonságait, így nincs további gond az alkatrész lecsupaszításával és újragalvanizálásával. Az alábbiakban áttekintjük azokat a felületi állapotokat, amelyek a horganyzás után jelen lehetnek, beleértve az állapot okának áttekintését, valamint azt, hogy az elfogadható vagy elutasítható-e az előírások szerint.
√ Bevonat nélküli foltok
A bevonat nélküli foltok, más néven csupasz foltok olyan felületi hibák, amelyek a nem megfelelő felület-előkészítés miatt fordulhatnak elő. A csupasz foltokat hegesztési salak, öntvénybe ágyazott homok, a horganyzóüstben lévő felesleges alumínium vagy a kis területen a bevonat kialakulását megakadályozó emelőeszközök okozhatják. A csupasz foltok elkerülése érdekében a horganyzónak gondoskodnia kell arról, hogy az előkezelés után a felületek tiszták és rozsdamentesek legyenek. A kis csupasz foltok a horganyzóműhelyben javíthatók. Ha a csupasz folt mérete vagy a foltok teljes száma elutasítást okoz, az alkatrészeket lecsupaszíthatják, újragalvanizálhatják, majd újra ellenőrizhetik, hogy megfelelnek-e az előírásoknak.
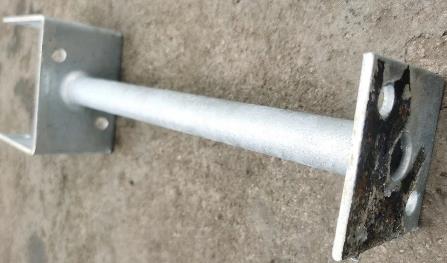

√ Robbantási károk
A horganyzott termék felületén a horganyzott acél festése előtt felhólyagosodott vagy hámló területek keletkezhetnek a robbantási sérülések miatt. Ezt a nem megfelelő koptató szemcseszórási eljárások okozzák, amelyek a cinkbevonat ötvözetrétegeinek szétrepedését és leválását okozzák. A robbantási sérülések elkerülhetők, ha gondos figyelmet fordítanak a termék festésre vagy porfestésre való előkészítésére. Ezenkívül a fúvónyomást nagymértékben csökkenteni kell az ASTM D6386 cinkkel (tűzi horganyzott) bevonatú vas- és acéltermékek és hardverfelületek festéshez való előkészítésére vonatkozó gyakorlata szerint.
√ Hanging Marks
A függőnyomok, más néven lánc- és huzaljelek, a felületi hibák egy másik típusa, amelyek akkor fordulnak elő, amikor acéldarabokat emelnek és szállítanak a felső darukra erősített láncokkal és huzalokkal. Az emelőeszközök bevonat nélküli területeket hagyhatnak a készterméken, amelyek felújításra szorulnak. Az emelőszerelvények horganyzott bevonatán hagyott felületi nyomok nem adnak okot az elutasításra, kivéve, ha a nyomok csupasz acélt mutatnak; ilyen esetben a horganyzónak meg kell javítania a csupasz területeket, mielőtt az alkatrész elfogadhatóvá válik. Az ilyen típusú nyomok elkerülésének egyik lehetséges módja az állandó vagy ideiglenes emelési pontok kialakítása a gyártás során.


√ Eltömődött lyukak és szálak
Az eltömődött lyukakat az okozza, hogy az olvadt cink fém nem folyik le megfelelően, és részben vagy teljesen kitölti a lyukakat cinkkel. A 3 mm-nél kisebb átmérőjű lyukakból az olvadt cink nem ürül ki könnyen a cink fém viszkozitása miatt. Az eltömődött lyukak minimálisra csökkenthetők, ha az összes lyukat a lehető legnagyobbra alakítjuk; ettől függetlenül a 12,7 mm-nél kisebb átmérőjű eldugult lyukak nem adnak okot az elutasításra, kivéve, ha ez megakadályozza az alkatrész rendeltetésszerű használatát. Az eltömődött menetek oka a menetes szakasz rossz vízelvezetése a termék után Az eltömődött szálakat horganyzás utáni tisztítási műveletekkel, például centrifugával, vagy égővel körülbelül 500 F (260 C) hőmérsékletre melegítheti, majd drótkefével lekefélve távolíthatja el a Az eltömődött meneteket meg kell tisztítani, és mentesíteni kell a felesleges cinktől, mielőtt az alkatrész megfelelne a specifikációnak.
√ Leválás és hámlás
A rétegvesztés vagy hámlás durva bevonatot hoz létre az acélon, ahol a cink levált. A cinkhámlásnak számos oka lehet. Sok vastag horganyzott alkatrész hosszú ideig tart lehűlni a levegőben, és továbbra is cink-vas réteget képez, miután eltávolították őket a horganyzóüstből. Ez a folyamatos bevonatképzés űrt hagy maga után a horganyzott bevonat felső két rétege között. Ha sok üreg keletkezik, a felső cinkréteg elválik a bevonat többi részétől, és leválik az alkatrészről. Ha a fennmaradó bevonat továbbra is megfelel a minimális specifikációs követelményeknek, akkor az alkatrész elfogadható. Ha az acélon maradó bevonat nem felel meg a minimális specifikációs követelményeknek, akkor az alkatrészt el kell utasítani és újra galvanizálni kell. Ha a horganyzás utáni gyártás, például festés előtti szemcseszórás következtében rétegvesztés lép fel, akkor a horganyzó nem vállal felelősséget az alkatrész átvételéért.


√ Torzítás
A torzulást, amelyet vetemedésnek is neveznek, gyakran az acél alkatrészek vagy szerelvények hőváltozása okozza a tűzihorganyzás során. Az acél alkatrészek vagy szerelvények hajlamosak megvetemedésre és torzulásra az alkatrészben a gyártásból vagy az aszimmetrikus kialakításból eredő maradékfeszültség miatt. Ez megtörténhet azoknál a terveknél is, amelyek vastag és vékony acélelemeket egyesítenek egy aszimmetrikus összeállításban. A vékonyabb rész gyorsan eléri a cinkfürdő hőmérsékletét és kitágul, míg a szerelvény vastag része lassan növeli a hőmérsékletet, megakadályozva a vékonyabb részek kitágulását, jelentős feszültséget okozva az összeállításon belül. A vetemedés és a torzulás elkerülése érdekében bevált gyakorlat szerint hasonló acélvastagságú alkatrészeket kell készíteni és/vagy ideiglenes merevítést kell készíteni. Sok torz elem kézzel formálható vagy horganyzás után laposra fektethető, hogy az alkatrész elfogadható végső állapotba kerüljön.
√ Vízelvezető tüskék
A vízelvezető tüskék vagy cseppek cink könnycseppek a termék szélein. Ezek akkor keletkeznek, amikor az acéltermékeket eltávolítják a horganyzóüstből, és a cink nem áramlik szabadon vissza a kannába. A vízelvezető tüskéket általában az ellenőrzési szakaszban eltávolítják polírozási vagy köszörülési eljárással. A felesleges cinket tartalmazó vízelvezető tüskék és cseppek nem befolyásolják a korrózióvédelmet, de potenciálisan veszélyesek mindenki számára, aki az alkatrészeket kezeli. Ezért ezeket a tüskéket el kell távolítani az alkatrész elfogadása előtt.


√ Dross Pimples
A salakpattanások, más néven salakzárványok, a cink-vas intermetallikus ötvözet különálló részecskéi, amelyek beszorulhatnak vagy belekerülhetnek a cinkbevonatba. A salakzárványok elkerülhetők az emelési irány megváltoztatásával vagy a termék újratervezésével a hatékonyabb vízelvezetés érdekében. Ha a salakrészecskék kicsik és teljesen cinkfémmel borítják, nem befolyásolják a korrózióvédelmet; és így elfogadhatók. Ha olyan durva salakszemcsék (nagy zárványok) vannak, amelyek megakadályozzák a teljes horganyzott bevonat kialakulását az acélon, akkor a részecskéket el kell távolítani és a területet meg kell javítani.
√ Túl sok alumínium
Az ASTM A123, A153 és A767 termékleírás szerint a horganyzóknak 98 százalékos tisztaságú cinket kell tartalmazniuk, míg a fennmaradó 2 százalékot a horganyzó belátása szerint adalékanyagok teszik ki. Az egyik gyakori adalék az alumínium, amely javítja a bevonat esztétikáját. Ha felesleges alumínium van a horganyzófürdőben, fekete foltokat vagy csupasz foltokat képezhet az acél felületén, amelyek azonnal láthatóak a fürdőből való kihúzás után. A fürdőben lévő felesleges alumínium miatti csupasz foltok javíthatók, ha csak kis területek láthatók; azonban, ha ez az állapot az alkatrész egy jelzési részének felett jelentkezik, akkor azt el kell utasítani, le kell csupaszítani és újra galvanizálni kell.


√ Pelyhesedés
A horganyzás során gyakran vastag bevonat (12 mil vagy több) keletkezik a pelyhesedés miatt. A túl vastag bevonatok nagy feszültségeket keltenek a cink és vas intermetallikus rétegek határfelületén, ami miatt a cinkbevonat pelyhessé válik, és elválik az acél felületétől. A pelyhesedés elkerülhető, ha minimalizálja a horganyzóüstbe való merítési időt és a horganyzott acél alkatrészeket a lehető leggyorsabban lehűti, és/vagy ha lehetséges, más acélminőséget használ. Ha kicsi a hámlás területe, javítható, majd elfogadható; azonban, ha a hámlási terület nagyobb, mint az előírásokban megengedett, az alkatrészt el kell utasítani és újra galvanizálni kell.
√ Fluxus zárványok
Folyasztószer zárványok jönnek létre, ha a folyasztószer nem szabadul fel a tűzihorganyzás során, ami megakadályozza a bevonat kialakulását. Mivel a zárvány alatt nem nő bevonat, a területet az átvétel előtt meg kell javítani. Ha a terület elég kicsi, akkor simítással tisztítható, javítható, de ha a fluxuszárvány nagy területet fed le, akkor az alkatrészt el kell utasítani. Az üreges részek, például cső vagy cső belsejében lévő folyasztószer-lerakódások nem javíthatók, ezért el kell utasítani. A folyasztószer-lerakódások miatt visszautasított alkatrészeket le lehet vonni a cinkbevonatról, majd újra galvanizálni lehet, hogy elfogadható bevonatot kapjanak. Valaki összekeverheti a folyasztószer-bevonást a cinklefölözéssel, a cink-lefölözés, ellentétben a folyasztószerrel, nincs káros hatással a termék szolgáltatására. Az ASTM A 123 kimondja, hogy "a horganyzott cikkeknek mentesnek kell lenniük bevonatlan területektől, hólyagoktól, folyósító lerakódásoktól és salakzárványoktól. A csomók, kiálló részecskék, gömböcskék vagy nehéz cinklerakódások, amelyek megzavarják az anyag rendeltetésszerű használatát, nem engedélyezett". Ezért a késztermék megjelenését nem károsító vagy a termék funkcióját nem befolyásoló cinklefölözés nem ok az elutasításra.


√ oxidvonalak
Az oxidvonalak világos színű filmvonalak a horganyzott acél felületén, amelyek akkor keletkeznek, amikor a terméket nem egyenletesen távolítják el a horganyzóüstből, és az inkonzisztens kivonási sebesség a termék alakja vagy a vízelvezetési körülmények miatt alakulhat ki. Az oxidvonalak idővel elhalványulnak, ahogy a cink teljes felülete időjárást okoz (oxidálódik). Szigorúan esztétikai állapot, az oxidvonalak nincsenek hatással a korróziós tulajdonságokra; és ezért nem indokolják a tűzihorganyzott alkatrészek elutasítását.
√ Érintse meg a Jelek elemet
Az érintési nyomokat gyakran az okozza, hogy két horganyzott alkatrész érintkezik egymással, vagy összeragad a horganyzási folyamat során. Ez akkor fordulhat elő, ha sok kisméretű terméket akasztanak ugyanarra a rögzítőelemre, így fennáll annak a valószínűsége, hogy a horganyzási folyamat során a termékek összekapcsolódnak vagy átlapolódnak. A horganyzó felelős az összes acél alkatrész megfelelő kezeléséért, hogy elkerülje az érintkező termékekből származó hibákat. Hasonló típusú felületi hiba, érintési nyomok a termék felületén lévő sérült vagy bevonat nélküli területek, amelyeket az egymáson fekvő horganyzott termékek, vagy a horganyzás során használt anyagmozgató berendezések okoznak. Az érintési nyomok elutasításra adhatnak okot, de javíthatók, ha méretük megfelel a javítható területekre vonatkozó specifikációs követelményeknek.

√ Érdes felület
Az érdes felület állapota vagy megjelenése az egész terméken egyenletesen strukturált megjelenést jelent, és az érdes felület oka lehet az acél kémiája vagy a felület mechanikai tisztítással történő előkészítése, például szemcseszórás, mielőtt az alkatrész elérné a horganyzót. A durva felületi állapot ténylegesen pozitív hatással lehet a korróziós teljesítményre, mivel vastagabb horganybevonat keletkezik; és ezért a durva bevonatok általában nem adnak okot az elutasításra. Mindazonáltal azon kevés helyzetek egyike, amikor a durva bevonat elutasításra ad okot, a kapaszkodókon van, mivel ez befolyásolja a termék rendeltetésszerű használatát, és használat előtt ki kell simítani.


√ Fut
A lefutások a felületen található vastag cinkrétegek, amelyek akkor keletkeznek, amikor a cink a termék felületére fagy a cinkfürdőből való eltávolítás során. A futások nem adnak okot az elutasításra, hacsak nem befolyásolják az acél rész rendeltetésszerű használatát. Ha a futások elkerülhetetlenek a termék kialakítása miatt, de zavarják a tervezett alkalmazást, akkor azokat le lehet csiszolni.

√ Rozsdavérzés
A rozsdavérzés barna vagy vörös foltként jelenik meg, amely a termék tűzihorganyzása után szivárog ki a nem tömített illesztésekből. Ezt az előkezelő vegyszerek okozzák, amelyek behatolnak a nem tömített kötésbe. A termék horganyzása során a nedvesség kiforrja a beszorult kezelőszereket, vízmentes kristálymaradványokat hagyva a hézagban. Idővel ezek a kristálymaradványok felszívják a vizet a légkörből, és megtámadják az acélt a kötés mindkét felületén, rozsdát hozva létre, amely kiszivárog a hézagból. A rozsdavérzés elkerülhető a csatlakozás tömítésével, ahol lehetséges, vagy 2,4 mm-nél nagyobb rés hagyásával, hogy az oldatok kiszabaduljanak, és a cink behatoljon a tűzihorganyzás során. Ha vérzés lép fel, a kristályok hidrolizálása után a hézag mosásával tisztítani kell. A nem tömített hézagokból származó elvérzés nem a horganyzó felelőssége, és nem ok az elutasításra.
√ Öntvényekbe szorult homok vagy szennyeződés
Homok vagy szennyeződés záródási hibák akkor fordulnak elő, amikor a homok beágyazódik az öntvényekbe, és csupasz foltokat hoz létre a horganyzott acél felületén. A homokzárványokat a hagyományos savas pácolás nem távolítja el; ezért koptató tisztítást kell végezni, mielőtt a termékeket a horganyzóba küldik. Mivel ez a hiba csupasz foltokat hagy maga után, meg kell tisztítani és meg kell javítani, vagy az alkatrészt selejtezni, lecsupaszítani és újragalvanizálni kell.


√ csíkok
A csíkokra a horganyzott bevonatban megemelkedett párhuzamos bordák jellemzőek, amelyeket az acél kémiai összetétele okozhat. A csíkok a horganyzott acél típusához kapcsolódnak, és bár a megjelenés befolyásolja, a korrózióvédelem teljesítménye nem; ezért a csíkozások elfogadhatók. A halcsontozás, hasonlóan a csíkozáshoz, az acélrész teljes felületén kialakuló szabálytalan mintázat, amelyet egy nagy átmérőjű acéldarab felületi kémiájának különbségei, valamint az acél és az olvadt cink közötti reakciósebesség eltérései okoznak. Ezek a felületi feltételek nem befolyásolják a korrózióállóságot, és elfogadhatók.
√ Szennyeződés
Az acélfelületen az előkezeléssel el nem távolított szennyeződés horganyzott területet hoz létre, ahol a szennyeződés eredetileg volt. Festék, olaj, viasz, lakk vagy egyéb szennyeződések vegyi tisztítása nem tudja eltávolítani ezt; így a felületi szennyeződéseket mechanikusan el kell távolítani a horganyzási folyamat előtt. Ha csupasz területeket okoznak a végterméken, akkor azokat orvosolni kell. Ha a terület megfelel a specifikációban szereplő méretkorlátoknak, javítható; azonban ha a terület túl nagy, akkor az alkatrészt ki kell utasítani és újra galvanizálni kell.


√ Weeping Weld
A hegesztési varratok megfestik a cink felületét az acél hegesztett csatlakozásainál. A beszorult tisztítóoldatok miatt, amelyek behatolnak a két darab közötti térbe, elkerülhetők a hegesztési varratok, ha hegesztéskor 3/32" (2,4 mm) vagy nagyobb hézagot hagynak a két darab között. Ez lehetővé teszi a cink behatolását a résen. A hegesztést ezután a folytonos varratperem helyett résekkel kell elkészíteni, ami a folyamat végén erősebb kötést eredményez.
√ Hegesztési kifújások
A hegesztési kifújás egy csupasz folt a hegesztési varrat vagy az átfedő felületi lyuk körül, amelyet az előkezelő folyadékok behatolnak a lezárt és átlapolt területeken, amelyek az olvadt cinkbe való merítés során kiforrnak. A kifújások helyi felületi szennyeződést okoznak, és megakadályozzák a horganyzott bevonat kialakulását. A hegesztési kifújások elkerülése érdekében ellenőrizze a hegesztési területeket, hogy vannak-e teljes hegesztési varratok, hogy meggyőződjön arról, hogy nincs-e folyadék behatolása. Ezenkívül a termékek előmelegíthetők a horganyzóüstbe merítés előtt, hogy a lehető legjobban kiszárítsák az átfedési területeket. A hegesztési kitörések által okozott csupasz területeket meg kell javítani, mielőtt az alkatrész elfogadhatóvá válna.


√ Hegesztési fröcskölés
A hegesztési fröcskölés csomók formájában jelenik meg a horganyzott bevonatban a hegesztési területek mellett, a gyártás során az alkatrész felületén maradt fröccsenés miatt. A bevonat csupasz foltjainak elkerülése érdekében a tűzihorganyzás előtt el kell távolítani a hegesztési maradékokat. Úgy tűnik, hogy a hegesztési fröccsenést elfedi a horganybevonat, de a bevonat nem tapad jól, és könnyen eltávolítható, így bevonatlan terület vagy csupasz folt marad. Ha ez a hiba előfordul, a területet meg kell tisztítani és megfelelően meg kell javítani, ami újragalvanizálást igényelhet.
√ Fehér rozsda
A fehér rozsda, más néven nedves tárolási folt vagy fehér tárolási folt, fehér, porszerű felületi lerakódás a frissen horganyzott felületeken. A nedves tárolási foltot az okozza, hogy az újonnan horganyzott felületeket nedvesség borítja, például eső, harmat vagy páralecsapódás, és nincs levegőáramlás a felületen. A víz reakcióba lép a felületén lévő fém cinkkel, és cink-oxidot és cink-hidroxidot képez. Nedves tárolási foltok leggyakrabban egymásra rakott és kötegelt tárgyakon, például horganyzott lemezeken, lemezeken, szögletekben és rudakon találhatók. A horganyzott acélterméken könnyű, közepes vagy nehéz fehér por megjelenése lehet. A nedves tárolási foltok elkerülésének egyik módja a termék horganyzás utáni oltóoldattal történő passziválása. Egy másik óvintézkedés, hogy kerülje a termékek egymásra helyezését rosszul szellőző, nedves körülmények között. Az enyhe vagy közepesen nedves tárolási folt a használat során idővel kiég, és elfogadható. A legtöbb esetben a nedves tárolási folt nem jelzi a cinkbevonat súlyos károsodását, és nem feltétlenül jelenti a termék várható élettartamának esetleges csökkenését sem; az erős nedves tárolási foltokat azonban mechanikusan vagy megfelelő vegyi kezeléssel el kell távolítani a horganyzott rész üzembe helyezése előtt. Az erős nedves tárolási foltot el kell távolítani, vagy az alkatrészt ki kell selejtezni és újra galvanizálni kell. A horganyzó felelős a bevált gyakorlatok követéséért, hogy elkerülje a nedves tárolási foltokat a horganyzási létesítményben tárolt alkatrészeken. Ha ezeket a bevált gyakorlatokat követik, a horganyzó nem vállal felelősséget a telephelyén, a szállítás során vagy a munkaterületen a használat előtti tárolás során keletkezett nedves tárolási foltokért.


√ Cink-felhasználás
Az oxidált cink a fürdő felületén, a horganyfölöző lerakódások általában akkor keletkeznek, amikor az acél horganyzóüstből való kivonása során nincs hozzáférés a cinklerakódások eltávolításához. Az olvadt cink felületén lévő cinkréteg ezután a cinkbevonatba kerül. A cinklerakódások nem adnak okot az elutasításra, amennyiben az alatta lévő cinkbevonat nem sérül eltávolításuk során, és megfelel a szükséges előírásoknak.
√ Cink fröccsenés
A cink fröccsenése a horganyzott bevonat felületéhez lazán hozzátapadt cink fröccsenése és pelyhe. Cink fröccsenés akkor keletkezik, amikor a horganyzó vízforraló felületén lévő nedvesség hatására az olvadt cink "felpattan", és cseppek fröccsennek a termékre. Ezek a kifröccsenések a horganyzott felülethez lazán tapadt cinkpelyheket hoznak létre. A cink fröccsenése nem befolyásolja a cinkbevonat korróziós tulajdonságait, és így nem ok az elutasításra. A fröccsenést nem kell letisztítani a cinkbevonat felületéről, de lehet, ha egyenletes, sima bevonat szükséges.


√ Elszíneződés
A horganyzás elszíneződésének egyik fő oka az acél kémiájának változása, amely az árucikk felületén előfordulhat. A legfontosabb elem ebből a szempontból az acél szilíciumtartalma, mivel ez erősen befolyásolja az acél reakciókészségét, amikor az olvadt cinkbe mártják. Ha azonban az acél magas szilíciumtartalmú, akkor elég reakcióképes lehet ahhoz, hogy az acél és a cink közötti reakció a horganyfürdőből való kivonás után is folytatódjon. Ebben az esetben a tiszta cink külső rétege részben vagy egészben cink-vas ötvözetté alakítható, amely ha a bevonat felületén látható, sötétszürke megjelenésűnek tűnik. Ennek eredményeként a magas szilíciumtartalmú acél nagyobb valószínűséggel hoz létre tompa szürke bevonatot, míg a felületi szilíciumtartalom változása foltos felületet eredményezhet, vagy világos és fénytelen területeket, vagy sötét cellás mintát az egyébként ezüstszürke bevonatban. Az ilyen bevonatok leggyakrabban (de nem kizárólag) a nehezebb profilú acélszerkezeteken találhatók, amelyek lassabban hűlnek le, és a visszatartott hő hajtóerőként hat a cink cink-vas ötvözetté történő átalakulására. Ezenkívül sötétebb horganyzott bevonat képződhet helyben, ahol acélszerkezetet hegesztettek az ellenkező oldalra, így megnő az acél metszetvastagsága, és a bemerítési folyamat után megmarad a hő. Példa erre egy téglalap alakú lemez, amelyet a gerenda szalagjának egyik oldalára hegesztettek. Ez azt eredményezheti, hogy a szalag másik oldalán, közvetlenül a hegesztett lemezzel szemben lévő bevonat sötétebb megjelenésű.
√ Túlcsiszolás/csiszolás
Tez nem magával a horganyzási folyamattal függ össze, de ez egy nagyon gyakori hiba, amelyet sok horganyzó elkövethet, amikor kezelőik megpróbálják eltávolítani a pattanásokat vagy a vízelvezető tüskéket. A kezelő választhat elektromos csiszolót, amely sokkal hatékonyabb, mint a kézi csiszolószerszám, de könnyen lecsiszolhatja a horganybevonatot, ha a kezelő nem végzi gondosan a csiszolási munkát. A csiszolt területen a következő két-három napban nem lesz rozsda jele, de körülbelül 7-10 napon belül már megjelennek rajta a rozsda jelei. Ezek a túlcsiszolt területek csupasz foltokká válnak, amelyek javítást igényelnek.

A bevonat mérésén, valamint a megjelenés és a felület szemrevételezésén kívül néhány egyéb vizsgálat is elvégezhető tűzihorganyzott acélon. Az alábbi teszteket általában csak akkor kell elvégezni, ha kérdése vagy aggálya van a galvanizálás minőségével kapcsolatban.
√ Tapadási teszt, a cinkbevonat tapadásának tesztelése vaskos késsel és simán, az acél felületén történő simítással valósul meg, repedés és kimarás nélkül, az ASTM A123/A123M és A153/A153M specifikációi szerint.
√ Ridegségvizsgálat, ha felmerül a termék esetleges ridegségének gyanúja, szükség lehet a termékek egy kis csoportjának tesztelésére, hogy megmérjük a rugalmasságot az A143/A143M Tűzihorganyzott szerkezeti acélok ridegedés elleni védelem gyakorlata specifikációjában leírt protokoll szerint. Termékek és eljárás az Embrittment.
√ Betonacél hajlítási vizsgálata, az acél betonacélon lévő tűzihorganyzott bevonatnak ellenállnia kell a hajlításnak, hámlás és leválás nélkül, ha a hajlítási vizsgálatot az A143/A143M eljárás szerint hajtják végre. A betonacélt általában hidegen hajlítják a tűzihorganyzási eljárás előtt. A horganyzás előtti hajlításkor a gyártott hajlítási átmérőnek egyenlőnek vagy nagyobbnak kell lennie az A767/A767M szabványban megadott értékkel.
√ Passziválási vizsgálat, a cink felületeken lévő kromát jelenlétének meghatározására vonatkozó specifikáció az ASTM B201. Ez a teszt abból áll, hogy cseppeket ólom-acetát oldatot helyezünk a termék felületére, várunk öt másodpercet, majd óvatosan le kell törölni. Ha ez az oldat sötét lerakódást vagy fekete foltot hoz létre, akkor passziválatlan cink van jelen. Az egyértelmű eredmény passzivációs bevonat jelenlétét jelzi.
A vizuális megfigyelések általában a következő szempontokat fedik le:
√ Rések,amikor corrosive olyan elemek, mint a víz behatolnak a hasadékokba, a a korlátozott légáramlás különbségeket okozhat a potenciál létrehozásában anódos és katódos területek, amelyek korrózióhoz vezethetnek. Néhány közös területek: átfedő területek, párosított szakaszok a rögzítőelemek között és azon területek között, ahol a horganyzott bevonat található egy másik felülethez, például fához, betonhoz vagy aszfalt. Lehetőség szerint kerülni kell a repedéseket a munka során tervezési folyamat.
√ Különböző fémek érintkeznek, ha eltérő fémek érintkeznek, galvanikus korrózió léphet fel. A horganyzott bevonatot alkotó cink magas a Galvanic Series of Metals-ban; és ezért előnyösen korrodálódik szinte minden más fémre, amellyel érintkezik. Ha lehetséges, a tervezési folyamat során meg kell akadályozni, hogy különböző fémek érintkezzenek. Különböző fémek elektromos leválasztása egytől
egy másik megakadályozza a galvanikus korróziót, és megvalósítható műanyag vagy gumi tömítések használatával a különböző fémek között, vagy a katód festésével. Ha a katód felülete sokkal nagyobb, mint az anód, a galvanikus korrózió gyorsan felemészti az anódos anyagot.
√ Olyan területek, ahol a vízmedencék, sík területek vizet és egyéb korrozív elemeket gyűjthetnek össze, és nagyobb korróziós sebességgel járhatnak, mint a függőleges felületeken. A horganyzott acél sík felületeinek vizuális megfigyelése és a bevonat vastagságának mérése biztosítja a megfelelő korrózióvédelmet. Ha lehetséges, a vizet gyűjtő területeket lefolyónyílások kialakításával lehet kezelni, hogy megakadályozzák a nedvesség hosszú ideig történő felgyülemlését a felületen. Ha vannak leeresztő lyukak, ellenőrizze a horganyzott acél lefolyónyílásait korrózió szempontjából, és szükség esetén javítsa ki azokat.
√ A korábban tapasztott területek, a tűzihorganyzott acélból készült területek, amelyeket az első bevonat vagy a felállítás után már simított, gyakran gyorsabban korrodálódnak, mint a környező horganybevonat, ezért szemrevételezéssel ellenőrizni kell, és mágneses vastagságmérővel tesztelni kell.
A horganyzott acél terepen végzett szemrevételezése során néhány gyakori megjelenési probléma is megfigyelhető. A legtöbb felületi vagy esztétikai állapot, és nem ad okot aggodalomra; mások azonban figyelmet és/vagy karbantartást igényelhetnek. A horganyzott acélok leggyakoribb megjelenési problémái több éves használat után a következők:
√ A barna elszíneződés, amelyet gyakran korrózióval tévesztenek, a barna elszíneződés olyan felületi állapot, amely akkor jön létre, amikor a cink-vas ötvözet rétegeiben lévő laza vas oxidálódik. Amint azt ebben a kiadványban korábban megjegyeztük, néha a tűzihorganyzott bevonatok szabad cinkréteg (eta) nélkül jönnek létre, így intermetallikus rétegek maradnak a felületen. Ezenkívül a horganyzott acél időjárása miatt a szabad cinkréteg elhasználódik, és ez a jelenséghez vezethet. Barna elszíneződés akkor képződik, amikor az intermetallikus rétegekben lévő szabad vas reakcióba lép a környezet nedvességével és oxidálódik, elszínezi a környező cinkbevonatot. A vörösrozsda és a barna festés megkülönböztetéséhez egyszerűen tesztelje a területet mágneses vastagságmérővel. Ha a mérőműszer leolvasott bevonatvastagságot mutat, az barna festésről van szó, és a horganyzott bevonat korrózióállóságát nem befolyásolja. Mivel a barna elszíneződés egyszerűen esztétikai probléma, a foltos területen nincs szükség javításra.
√ A horganyzott termékek nedves tárolási foltja, nem megfelelő tárolása és szoros egymásra rakása nedves tárolási foltok kialakulásához vagy cink-oxid és -hidroxid felhalmozódásához vezethet a felületen. Ha a horganyzott termékeket felállítás előtt tárolják, fontos a köteg megfelelő légtelenítése, hogy elkerülje a nedves tárolási foltok kialakulását.
√ Síró hegesztések, gyakran előfordulnak az acél üzembe helyezése után. Amint azt korábban áttekintettük, a hegesztési varratok többnyire kozmetikai problémát jelentenek; azonban a korrózió felgyorsulhat azon a területen, ahol a folyadékok és a rozsdavérzés szivárog. A hegesztési varratok megtisztításához és tömítéséhez lemoshatja az oxidokat a külső területen, és epoxigyantát vagy tömítőanyagot kenhet be a területre, hogy a jövőben megakadályozza a víz behatolását a repedésekbe.
√ Bevonat nélküli foltok, a horganyzott bevonat sérülhet szállítás, kezelés, felállítás és használat közben. A környező horganyzott bevonat némi katódos védelmet nyújt az acél csupasz területein, de ezek a területek akkor is rozsdásodhatnak, ha a terület túl széles, vagy ha korrozív elemek gyakran megtámadják az acélt. A kutatások kimutatták, hogy a horganyzott bevonat katódos védelmet nyújt az 1 mm - 5 mm széles csupasz területeken, attól függően, hogy milyen elektrolittal köti össze a horganyzott bevonatot a csupasz területtel. A csupasz területeket az ebben a kiadványban vázolt és az ASTM A780 szabványban meghatározott eljárásokkal összhangban kell kijavítani.





