

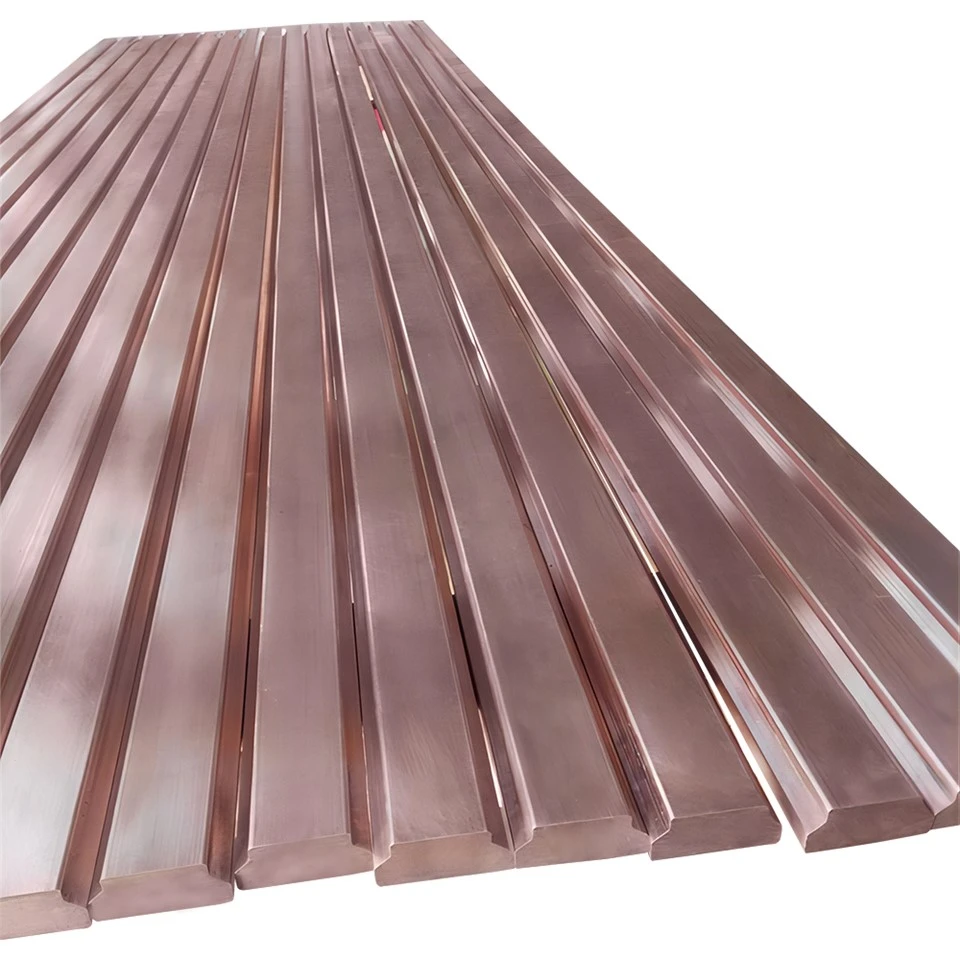
A forgórész tekercsek a rotor egyik végétől a másikig átmenő forgórészrudakból állnak, és mindkét végén rövidrezáró gyűrűvel vannak összekötve. A forgórész ékrúd fontos eleme az elektromos motorok és generátorok építésénél, népszerű formái téglalap vagy trapéz alakúak. Gyakran nagy vezetőképességű anyagokból, például rézből, rézötvözetből vagy alumíniumból készül az elektromos veszteségek minimalizálása és a hatékony energiaátvitel biztosítása érdekében. A rotor ékrudait a forgórész nyílásaiba helyezik, és ékekkel rögzítik a helyükre. Az elektromos motorok és generátorok felépítésének döntő eleme. Úgy tervezték, hogy ellenálljon a gépen belüli zord működési feltételeknek, beleértve a magas hőmérsékletet, a centrifugális erőt és az elektromos igénybevételt, és ezért CuNi2Si-t (DIN 13388:2008-08, CW111C, anyagszám: 2.0855, kereskedelmi megnevezés: NIBROFOR/K, CuNi2Si /K) egy népszerű rézötvözet a rotor ékprofiljához.
Gyártási folyamat
A CuNi2Si-ből készült rotorrúd gyártási folyamatának ellenőrzése rendkívül fontos, és szigorú gyártási folyamatot kell követnie az alábbiak szerint:
√ Réz, nikkel, szilícium és egyéb kémiai összetételek, olvasztás → kémiai összetétel elemzés →
√ Rúdextrudálás → marás (oxid eltávolítása) → fűrészelés →
√ Extrudált (szilárd oldat, vízben történő kioltás, amely a szilárd oldat megerősítését tölti be) →
√ Ultrahangos vizsgálat →
√ Rajz a késztermék méretére →
√ Egyengetés → felületminőség és mérettűrés ellenőrzése → hosszra vágás →
√ Öregedés (alacsony hőmérsékletű izzítás, hőmérséklet 450 fok és 550 fok között kevesebb, mint 4 óra) →
√ Go & no-go mérőműszer ellenőrzés és méretellenőrzés →
√ Mechanikai teljesítményvizsgálat →
√ Hidrogén ridegségi teszt →
√ Ultrahangos vizsgálat →
√ Festékáteresztő teszt →
√ Csomagolás és tárolás

1 olvasztás
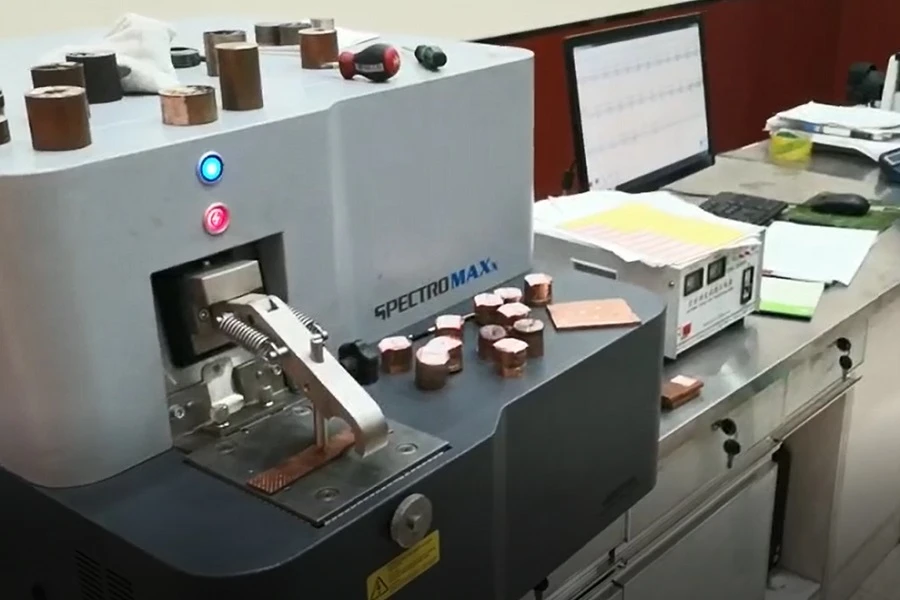
2 Réz rézötvözet elemzése

3 extrudált réz tuskó
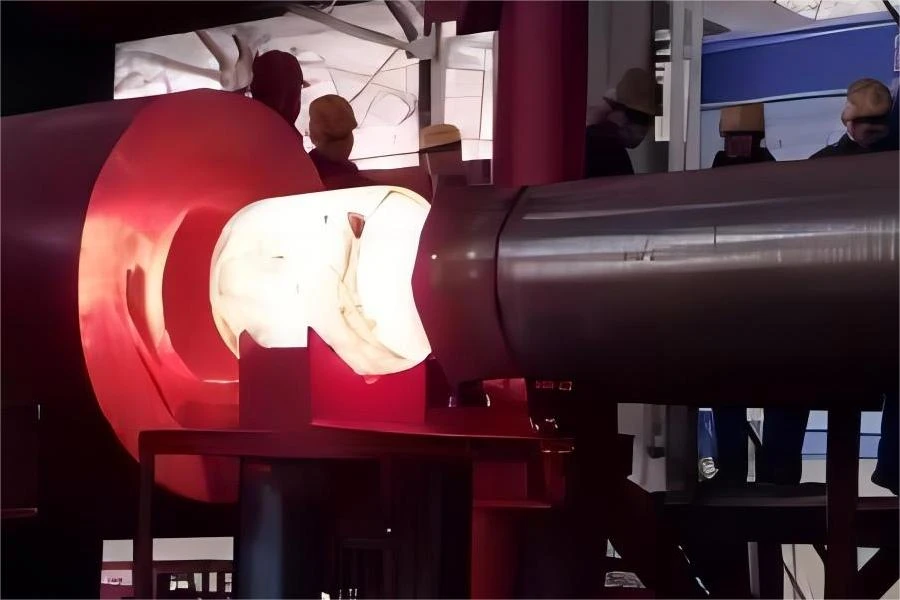
4 Szilárd megoldás

5 Online ultrahangos vizsgálat
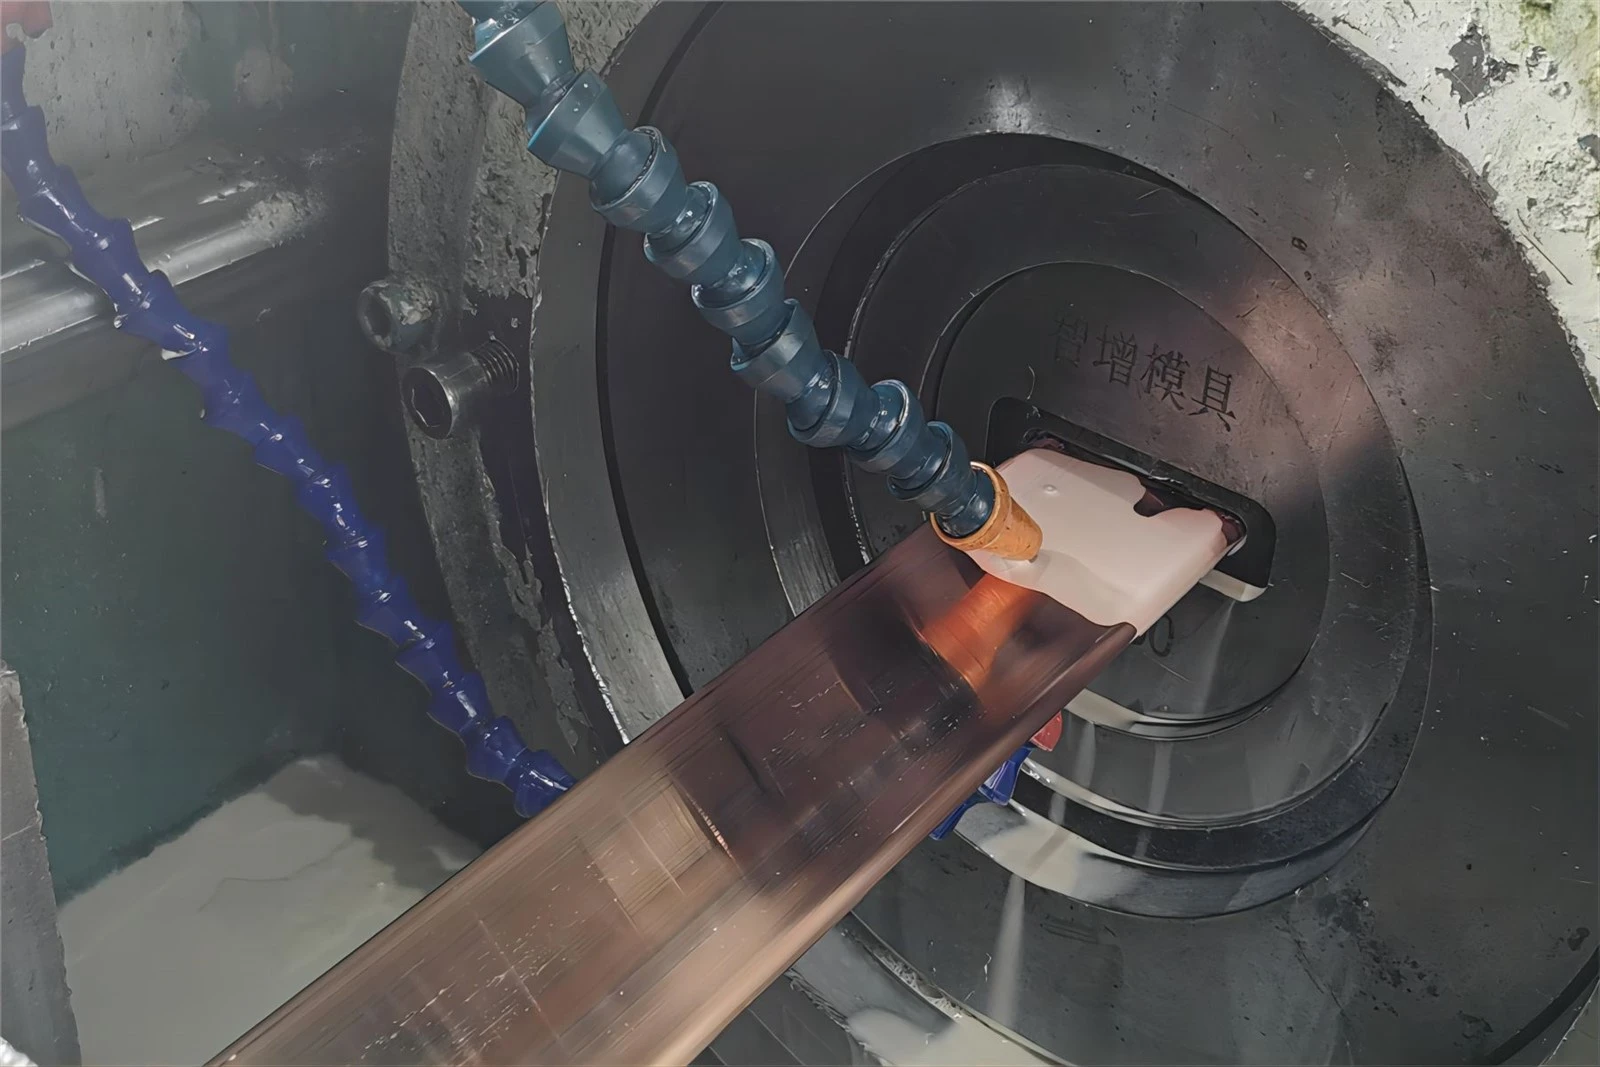
6 Hidegrajz

7 Egyenesítés
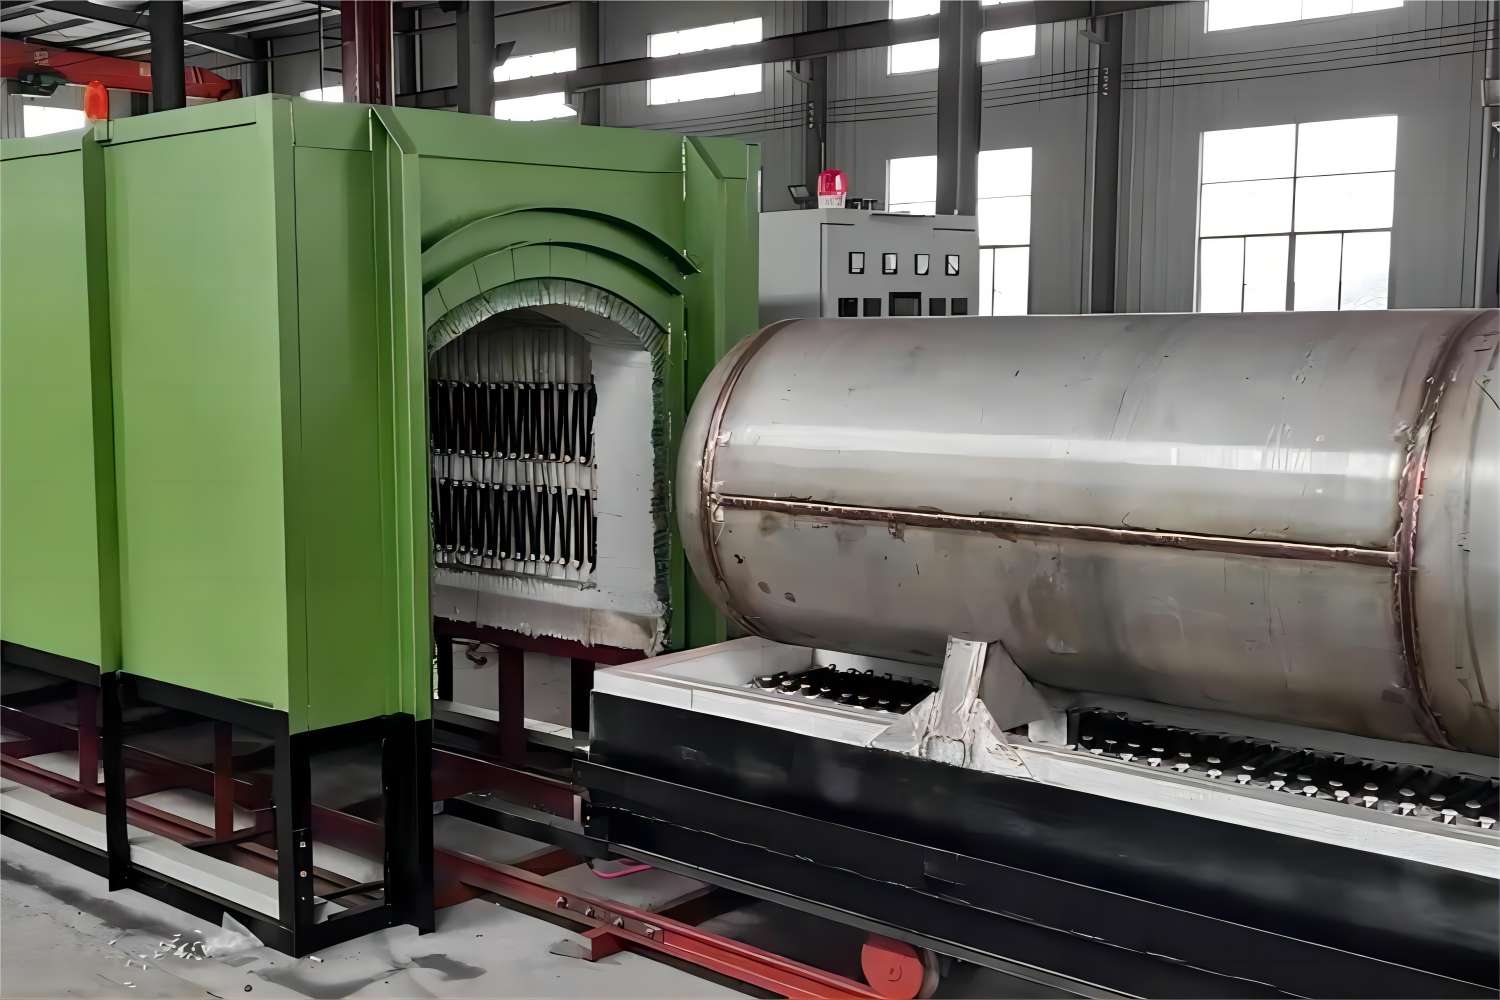
8 Öregedés

9 Felületi minőség ellenőrzése

10 Mechanikai teszt

11 Vetítési ellenőrzés

12 Vezetőképesség-ellenőrzés

13 Méretellenőrzés

14 Festékpenetrációs teszt

15 Metallográfiai ellenőrzés
Minőség-ellenőrzési folyamat
Minden gyártási folyamatot ellenőrzött módon kell végrehajtani, és minden tételnek kémiai elemzésen és mechanikai vizsgálaton kell keresztülmennie, amely kiterjed a hosszanti és függőleges irányban. A roncsolásmentes vizsgálatot illetően az ISO 3452 szabványon alapuló felületi repedésvizsgálatot kell elvégezni, ha nem végeznek örvényáram-vizsgálatot. Ezenkívül a 100%-os ultrahangos vizsgálatot kétszer kell elvégezni, az egyiket szilárd oldódás után, a másikat pedig az öregedési folyamat után, és az összes ellenőrzést és vizsgálatot teljes mértékben dokumentálni kell a következő információkkal
√ PO Nr.
√ Anyag
√ Tételszám
√ Hőkezelési adatok (keményedési hőmérséklet)
√ Hideg megmunkálási fok a kalibrálás %-ában
A fenti információs felhívást mellékelje az alábbi tesztdokumentációkhoz:
1.Szagelemzés
2. Mechanikai vizsgálat (minden tétel extrudált rúdjának kezdetétől legalább 2 db próbadarabot) és a szakítóvizsgálatot a forgórész rudak hossz- és függőleges irányából vett mintákon kell alapul venni, a vizsgálatnak pedig az ISO szabványon kell alapulnia. 6892-1. A redukciós terület egy másik fontos tényező a folyáshatár és a nyúlás szempontjából.
3. Vezetőképességi vizsgálat 15 MS/m vagy annál nagyobb
4. Méretvizsgálat (a minta eleje, közepe és vége)
5. Egyenesség, csavarás és felületi minőség ellenőrzése
6,100% ultrahangos teszt, amelyet kétszer hajtanak végre, az egyik szilárd oldat után, a másik pedig az öregedési folyamat után, sok specifikus
az ultrahangos vizsgálat elvégzésének módját a következő szempontok tekintetében követeli:
6.1 A rotorrúd vizsgálati térfogata
6.2 A rotor ékrúd felületének állapota
6.3 Csatolóelem, amelynek nem lehet negatív hatása a vizsgált tárgyak minőségére, és biztosítania kell a zavartalan hangátvitelt a próbadarabba.
6.4 A vizsgálóberendezésnek 2,5 és 5 MHz közötti frekvenciatartományt kell engednie 20 mm feletti rúdvastagság esetén,
1.{1}}.5 MHz ajánlott 100 mm feletti rúdvastagság esetén. Számos vizsgálati paramétert, mint például a frekvencia, a kristályméretek, a hullám típusa, a sugárzási szög, a sugárszóródás, a közeli tér hosszát, teljes mértékben dokumentálni kell.
6.5 Vizsgálati eljárás és kalibrálás
6.6 Az előfordulások rögzítése
6.7 Elfogadási feltételek, például a hátsó fal visszaverődésének elvesztése 6 dB vagy annál nagyobb
√ A festék behatolási tesztje, az ultrahangos vizsgálat második köre után 100%-ban tesztelni kell, és a minőségügyi mérnöknek 100%-os szemrevételezéssel kell ellenőriznie a felületkezelő minőségét a csomagolás előtt.
Rotorrúd kialakítása
A rotorrúd számos tervezési lehetőséggel rendelkezik, és némelyik lehet egyszerű metszet, például kerek, négyzet vagy téglalap, de keresztmetszetben ék, szakadás és kulcslyuk is lehet. Egyes tervek kettős ketreces konstrukciót használnak, amely a belső ketrecből és a külső ketrecből áll, és az anyag lehet ötvözet, például sárgaréz, valamint más összetett rézötvözet.
Rotorrúd anyaga
A rotorrudak anyagának megválasztása számos tényezőtől függ, beleértve az üzemi feltételeket (sebesség, hőmérséklet, terhelés), az elektromos vezetőképesség követelményét, a mechanikai szilárdsági követelményeket, a korrózióállóságot, valamint a költségmegfontolásokat.
A népszerű anyagok a következők:
√ Alumínium
√ Réz
√ Rézötvözet
Miért fontos az öregedés a CuNi2Si számára?
Először is, értsük meg, mi az öregedés. A CuNi2Si-ben az öregedés olyan mikroszerkezeti változások folyamatára utal, amelyek az emelkedett hőmérséklet-változási folyamat során idővel fellépnek, és amelyek jelentősen befolyásolhatják az ötvözet tulajdonságait, például keménységét, szilárdságát és hajlékonyságát. A CuNi2Si-ben az öregedés jellemzően egy másodlagos fázis, az úgynevezett gamma-fázis kicsapásával jár a túltelített szilárd oldatból. A gamma-fázis egy nikkelben gazdag fázis, amely a kiindulási béta-fázis bomlásának eredményeként képződik. A kicsapódási folyamatot számos tényező befolyásolja, beleértve az ötvözet összetételét, a hőmérsékletet és az időt. Az öregedés során a gamma-fázisú részecskék magot képeznek és növekednek a béta-mátrixban. Ezeknek a részecskéknek a növekedése kétfázisú mikrostruktúra kialakulásához vezet, amely a béta- és a gamma-fázisból áll. A gamma-fázisú részecskék mérete, eloszlása és térfogati hányada döntő szerepet játszik az ötvözet tulajdonságainak meghatározásában.
Ezért az öregedés kritikus folyamat a CuNi2Si ötvözetek esetében, mivel lehetővé teszi az ötvözet mikroszerkezetének és tulajdonságainak szabályozását és módosítását. Az öregedési viselkedés megértése és optimalizálása elengedhetetlen a kívánt teljesítményjellemzőkkel rendelkező CuNi2Si alkatrészek tervezéséhez és gyártásához.
Az öregedés folyamata CuNi2Si-ben
Három fő szakaszról van szó:
√ A korai szakaszban a gamma fázis részecskék kicsik és homogénen oszlanak el a béta mátrixban, és az ötvözet keménysége és szilárdsága fokozatos növekedést mutat ezen részecskék képződése miatt.
√ Köztes szakasz, a gamma fázis részecskéi tovább nőnek és durvulnak, és az ötvözet ebben a szakaszban éri el a keménysége és szilárdságának csúcsát. Míg a megnövekedett részecskeméret és térfogatfrakció a rugalmasság csökkenéséhez vezet.
√ Túlöregedési szakaszban a gamma fázis részecskék túlságosan nagyokká és instabillá válnak, ami a részecskék durvulása és agglomerációja miatt a keménység és a szilárdság csökkenéséhez vezet. A rugalmasság is elkezdhet javulni, ahogy a részecskék egyre szélesebb távolságra kerülnek.
A CuNi2Si öregedési viselkedése testreszabható az ötvözet összetételének, a hőkezelési paramétereknek és a hűtési sebességnek a szabályozásával. Az öregedési folyamat optimalizálásával lehetőség nyílik olyan tulajdonságok kívánt kombinációjának elérésére, mint a nagy szilárdság, a jó hajlékonyság és a kopásállóság bizonyos alkalmazásokhoz. A CuNi2Si ötvözetek öregedési hőmérséklete és időtartama az adott ötvözet összetételétől és a szükséges tulajdonságoktól függ.
Fontos öregedési paraméterek
1. Öregedési hőmérséklet:
1.1 Az öregedési csúcshőmérséklet az a hőmérséklet, amelyen az ötvözet eléri maximális keménységét és szilárdságát. CuNi2Si ötvözetek esetében az öregedési csúcshőmérséklet általában 450 fok és 550 fok (842 fok F és 1022 fok F) között van.
1.2 A túlöregedés az öregedési csúcshőmérsékletnél magasabb hőmérsékleten következik be. Ezeken a hőmérsékleteken a gammafázisú részecskék túlságosan nagyokká és instabillá válnak, ami a keménység és a szilárdság csökkenéséhez vezet, és a CuNi2Si ötvözetek túlöregedésének hőmérséklete általában 600 fok (1112 F F) körül van.
2. Öregedés időtartama
2.1 A csúcsöregedési idő az az időtartam, amely ahhoz szükséges, hogy az ötvözet elérje maximális keménységét és szilárdságát az öregedési csúcshőmérsékleten. CuNi2Si ötvözetek esetében az öregedés csúcsideje általában 1 és 4 óra között van.
2.2 Túlöregedés akkor következik be, ha az ötvözetet hosszabb ideig túlöregedési hőmérsékleten tartják, és ez a kívánt lágyulási szinttől és az ötvözet specifikus összetételétől függ.
Fontos megjegyezni, hogy a CuNi2Si ötvözetek öregedési viselkedése olyan tényezőktől függően változhat, mint az ötvözet összetétele, a hőkezelés története és a hűtési sebesség. Ezért kérjük, tájékoztassa a Fabmann-t a kívánt konkrét ötvözetről és alkalmazási területéről, hogy meg tudjuk tervezni az Ön számára optimális öregedési paramétereket.
A rotor rúd mérete
A rotorékek és a forgórész ékprofilok méretei egymással összefüggenek, mivel az ékek a rudak rögzítésére szolgálnak a forgórész réseiben. A forgórész ékek és a rotorrudak méretei azért fontosak, mert ezek befolyásolják a motor teljesítményét, az ékek magassága pedig a motor nyomatékát, míg az ékek hossza a motor hatásfokát, míg az ékprofil szélessége a motor teljesítményét. áramvezető képesség. Ezért az elektromos mérnökök olyan motorokat tervezhetnek, amelyek megfelelnek bizonyos teljesítménykövetelményeknek a forgórész ékeinek és a forgórész rudak meghatározott méreteinek kiválasztásával. A Fabmann teljesíteni tudja az Ön igényeit a rotorék profilok és rudak egyedi gyártása terén, emellett szigorú gyártási folyamatot alkalmazunk az állandó, kiváló minőségű rotorrudak szállítására.
Népszerű tags: rotor rúd, Kína, gyártók, beszállítók, gyár, egyedi


